Em resumo:
- Escolher inox é a parte fácil e resolve menos da metade do problema. Uma espiral em inox 304 com solda porosa e canto vivo retém resíduo igual — o material da chapa não salva um acabamento ruim.
- Entre 304 e 316 quem decide é o cloreto. Sal, salmoura, molho, produto curado e certas rotinas de sanitização atacam o 304 por pite; o 316 é o que segura. Para açúcar, farinha e condimento seco, o 304 cobre.
- O que separa um projeto sanitário de um projeto comum não é a liga, é a geometria: solda contínua e faceada, sem canto vivo, sem ponto morto e com esvaziamento completo entre lotes.
- Produto seco e fino ainda traz um problema que nada tem a ver com higiene: ele é abrasivo. Açúcar e sal riscam a espiral, e o inox 304 resiste bem menos à abrasão que o aço carbono temperado.
Em toda especificação de rosca transportadora para indústria alimentícia, uma frase aparece antes de qualquer outra: “tem que ser inox”. Está certa, e é insuficiente. Duas espirais fabricadas no mesmo inox 304 podem ter comportamentos sanitários opostos, conforme como foram soldadas, acabadas e desenhadas.
A razão é simples: contaminação em transporte de alimento raramente vem do metal. Ela vem do resíduo que ficou — no cordão de solda poroso, no canto vivo onde a espiral encontra o eixo, na ponta da calha que não esvazia. É produto de ontem encontrando produto de hoje, e nenhuma liga impede isso.
Neste guia separamos as duas decisões que costumam ser tratadas como uma só: qual inox usar, e o que precisa ser verdade no acabamento e na geometria para que a peça sirva a um processo alimentício.
Primeira decisão: 304 ou 316
Os dois são inox austenítico e os dois resistem à corrosão em ambiente úmido. A diferença prática se resume a um elemento: o molibdênio presente no 316, que dá resistência a um tipo específico de ataque — a corrosão localizada por cloreto.
Onde o 304 resolve
Cobre a maior parte da indústria alimentícia: açúcar, farinha, amido, condimento seco, cereal, ingrediente em pó, café moído. Ambiente úmido, lavagem periódica e contato com alimento não são problema para ele.
Onde o 316 é necessário
O 316 entra quando há cloreto no processo. As fontes mais comuns:
- Sal, em qualquer forma — o caso mais evidente
- Salmoura, curados, defumados e embutidos
- Molhos e temperos com teor de sal relevante
- Produtos de limpeza clorados, usados na sanitização
- Água de processo com cloreto, dependendo da região
O ponto que faz esse erro passar despercebido: o 304 exposto a cloreto não falha logo. Ele desenvolve corrosão por pite — pequenos furos localizados que se aprofundam ao longo de meses. Quando o problema aparece, a peça já está comprometida, e a inspeção visual de rotina não pega o início. É por isso que a pergunta sobre cloreto precisa ser feita na especificação, não depois.
O critério completo entre as ligas está no guia sobre aço carbono ou aço inox.
Segunda decisão: o acabamento
Aqui está a metade que costuma ser esquecida — e é a que de fato determina se a peça retém produto.
Rugosidade da superfície
Superfície metálica nunca é lisa em escala microscópica. Os vales dessa rugosidade abrigam resíduo e microrganismo, e quanto mais fundos, mais difícil removê-los na sanitização. Chapa laminada bruta tem rugosidade bem maior que chapa polida — e é por isso que projeto sanitário pede acabamento polido, não a chapa como ela sai do fornecedor.
A solda é o ponto crítico
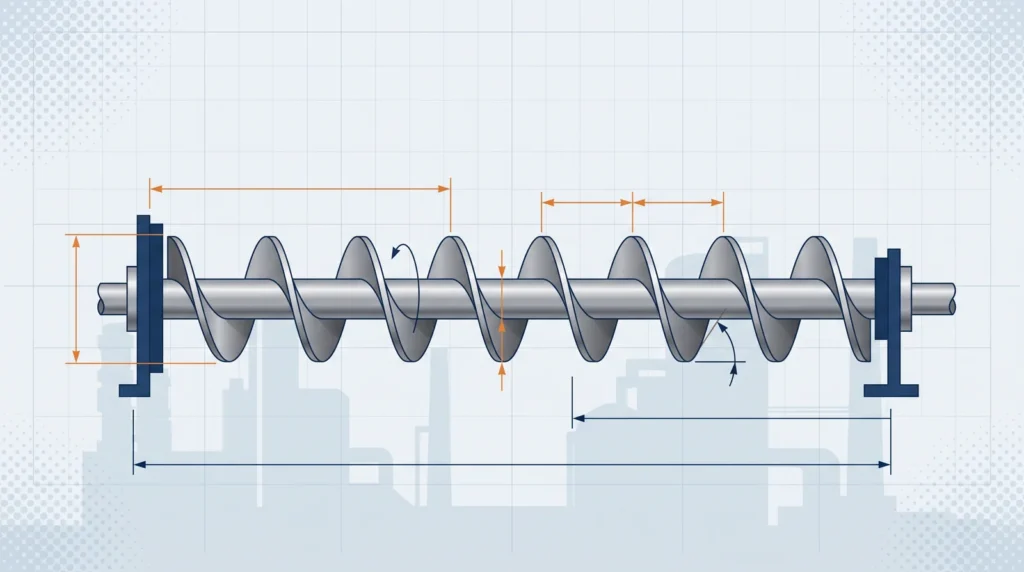
Numa espiral, a solda que une a hélice ao eixo ou ao tubo corre ao longo de toda a peça. Se esse cordão for intermitente, cada intervalo é uma fresta onde produto entra e não sai. Se for contínuo mas com porosidade ou respingo, o resultado é o mesmo em escala menor.
Projeto sanitário pede solda contínua e faceada — rebaixada e alisada até ficar no nível da superfície, sem cratera e sem sobreposição. É trabalho a mais, e é a diferença que não aparece na nota fiscal mas aparece na análise microbiológica.
Cantos e raios
Canto vivo é armadilha: o produto entra e a água de limpeza não alcança com energia suficiente para remover. Onde possível, o encontro entre superfícies recebe raio em vez de aresta, para que a limpeza escoe.
Terceira decisão: a geometria esvazia?
Um projeto pode ter o inox certo e o acabamento certo e ainda assim reter produto, se a geometria não permitir esvaziamento.
Três perguntas resolvem:
- A rosca esvazia sozinha ao fim do lote, ou sobra material na calha quando o motor para?
- Existe ponto morto — região onde a espiral não alcança e o produto se acumula, tipicamente nas extremidades?
- Dá para abrir e inspecionar sem desmontar o conjunto inteiro?
Onde há troca de fórmula — alérgeno, produto infantil, linha que não pode se misturar —, essas três respostas valem mais que a especificação da liga. Uma rosca que não esvazia obriga a limpeza demorada entre lotes, e limpeza demorada é tempo de linha parada.
O problema que ninguém associa a alimento: abrasão
Açúcar cristal, sal grosso e certos cereais são duros. Eles riscam a espiral do mesmo jeito que um mineral fino riscaria, e o inox 304 tem resistência à abrasão bem menor que o aço carbono temperado.
Isso cria um conflito real de especificação: o setor exige inox por higiene, e o inox é justamente o material que menos resiste ao atrito daquele produto. As saídas práticas:
- Aumentar a espessura da chapa, comprando vida útil dentro da mesma liga
- Reduzir a rotação e compensar com diâmetro maior, o que diminui o atrito por tonelada transportada
- Aceitar a troca programada como parte do custo, dimensionando o intervalo em vez de tentar eliminá-lo
A faixa de 2,7 mm a 25,4 mm de espessura existe justamente para permitir esse ajuste sem sair do inox.
Comparativo por produto
| Produto | Liga indicada | Atenção principal |
|---|---|---|
| Farinha, amido, fécula | Inox 304 | Aderência e esvaziamento; risco de empelotar com umidade |
| Açúcar cristal | Inox 304 | Abrasivo — espessura e rotação entram no projeto |
| Sal | Inox 316 | Cloreto puro; abrasivo ao mesmo tempo |
| Condimento e tempero seco | 304, ou 316 se houver sal | Contaminação cruzada entre lotes de aroma forte |
| Café moído e torrado | Inox 304 | Óleo do café adere à superfície |
| Curados, embutidos, salmoura | Inox 316 | Cloreto e umidade constante |
| Cereal e granulado | Inox 304 | Quebra do produto; rotação baixa |
Os erros que mais aparecem
- Pedir “inox” sem dizer qual. Se o processo tem sal e ninguém perguntou, sai 304 e a peça vai furar por pite meses depois.
- Aceitar chapa sem especificar acabamento. Inox laminado bruto retém resíduo; a liga certa com superfície errada não entrega o que o processo precisa.
- Solda intermitente para economizar. Cada intervalo é uma fresta permanente que nenhuma limpeza alcança.
- Esquecer da abrasão. Açúcar e sal comem a espiral, e o inox resiste menos que o carbono temperado.
- Copiar a rosca de outro setor. Uma rosca de grão convertida para alimento herda canto vivo, solda intermitente e pontos mortos.
O que informar para especificar
Além das seis medidas básicas, o setor alimentício pede cinco informações:
- O produto exato e se há sal ou cloreto envolvido — é o que decide entre 304 e 316
- Como é a sanitização: a seco, com água, com produto clorado, e com que frequência
- Se há troca de fórmula na mesma rosca, e se alguma delas não pode se misturar
- Acabamento exigido pelo seu processo ou pela sua auditoria interna
- Vazão e granulometria, que junto com o produto definem se a abrasão entra na conta
O passo a passo completo está em como fazer orçamento de helicoide sob medida.
Inox 304 ou 316 para indústria alimentícia?
Quem decide é a presença de cloreto:
- Inox 304 — açúcar, farinha, amido, cereal, condimento seco, café: a maior parte do setor
- Inox 316 — sal, salmoura, curados, molhos, e onde a sanitização usa produto clorado
O 304 exposto a cloreto não falha de imediato: ele fura por pite ao longo de meses, e quando aparece já comprometeu a peça.
Inox sozinho garante que a rosca é sanitária?
Não. A liga é menos da metade. Sem estes três itens, a peça retém resíduo mesmo em 316:
- solda contínua e faceada, sem intervalo, porosidade ou respingo
- superfície polida, não chapa laminada bruta
- sem canto vivo e sem ponto morto onde o produto se acumule
Açúcar e sal desgastam a espiral de inox?
Desgastam, e é o conflito típico do setor: exige-se inox por higiene, e o inox resiste menos à abrasão que o aço carbono temperado. As saídas são três:
- mais espessura de chapa, dentro da mesma liga
- rotação menor com diâmetro maior, reduzindo o atrito por tonelada
- troca programada, dimensionando o intervalo em vez de tentar eliminá-lo
Como evitar contaminação entre lotes na mesma rosca?
Pelo projeto, não pela rotina de limpeza. Três exigências:
- esvaziamento completo ao fim do lote, sem material retido na calha
- sem ponto morto, principalmente nas extremidades onde a espiral não alcança
- acesso para inspeção sem desmontar o conjunto inteiro
Dá para fabricar a espiral de inox sob medida para o meu equipamento?
Sim, e é o pedido mais comum: a espiral de reposição para um transportador que já está na linha, em inox 304 ou 316, com o acabamento que o seu processo exige. Informe o produto, a rotina de sanitização e as medidas atuais. Peça o orçamento pelo formulário.
Sobre o autor
Rex Helicoides é fabricante de helicoides sob medida sediada em Ibiraci – MG, especializada em helicoides sob medida, roscas transportadoras e brocas helicoidais agrícolas. Atende indústrias, produtores rurais e equipamentos de todo o Brasil com fabricação personalizada e sem lote mínimo.
Para a indústria alimentícia, fabrica espirais em aço inox 304 e 316 com acabamento sanitário, em chapa de 2,7 mm a 25,4 mm. Conheça a trajetória da Rex Helicoides, fabricante de helicoides em Ibiraci – MG.