Em resumo:
- Em cimento, brita e clínquer o inimigo é abrasão pura. A peça não corrói nem entope: ela perde metal na borda da espiral, de forma contínua e previsível, até deixar de empurrar o material.
- Existem dois desgastes diferentes no mesmo setor. O pó (cimento, cal, filler) desgasta por polimento, devagar e uniforme. A partícula angulosa (brita, clínquer, agregado) corta, rápido e concentrado na borda.
- A resposta tem três degraus, e o custo sobe em cada um: mais espessura de chapa, aço carbono temperado, e Hardox 450 na espiral quando a abrasão é severa. Subir degrau sem necessidade é dinheiro parado.
- O pó não é só desgaste, é projeto. Cimento fino vaza por qualquer folga, contamina mancal e obriga vedação. Ignorar isso é trocar mancal com a mesma frequência com que se troca a espiral.
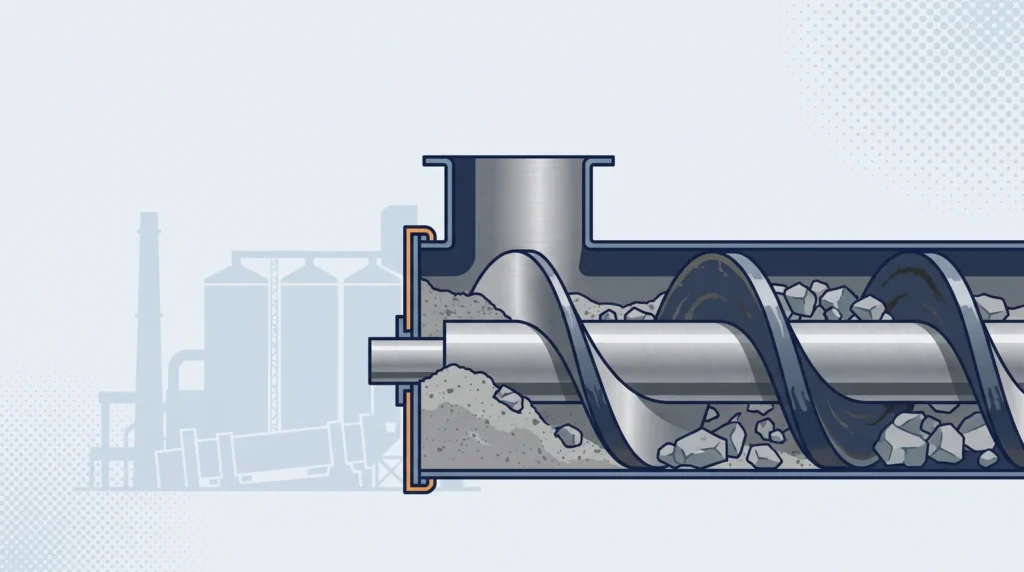
Numa central de concreto ou numa planta de agregados, a rosca transportadora tem uma vida curta e um roteiro previsível. Ela sai nova, empurra bem, e ao longo dos meses vai perdendo diâmetro na borda até que a vazão caia o suficiente para alguém reclamar. Não há surpresa: é desgaste abrasivo, e ele avisa desde o primeiro dia.
O que muda de uma instalação para outra é a velocidade com que isso acontece — e essa velocidade se decide no projeto, não na operação. Duas roscas com o mesmo diâmetro e a mesma rotação, movendo o mesmo clínquer, podem durar tempos completamente diferentes conforme a espessura e a liga escolhidas.
Neste guia mostramos por que cimento e brita desgastam de maneiras diferentes, como escolher entre os três degraus de resistência disponíveis, quando o Hardox 450 se paga e por que o pó precisa entrar no projeto — e não só no orçamento de manutenção.
Dois desgastes com o mesmo nome
O setor inteiro é chamado de “abrasivo”, mas há dois mecanismos diferentes trabalhando, e eles pedem respostas distintas.
Desgaste por polimento
É o do material pulverulento: cimento, cal hidratada, filler, pó de pedra. As partículas são finas e arredondadas, e o efeito sobre a espiral é o de um lixamento contínuo. A superfície fica polida, brilhante, e vai perdendo espessura devagar e de forma bastante uniforme ao longo da face.
Como é uniforme, esse desgaste é o mais previsível de todos: dá para medir a espessura em duas paradas seguidas e projetar quando a peça chegará ao limite. É o cenário em que aumentar a espessura da chapa compra tempo de forma quase linear.
Desgaste por corte
É o da partícula angulosa e dura: brita, clínquer, agregado graúdo, minério. Cada grão que passa entre a borda da espiral e a calha funciona como uma pequena ferramenta de corte. O desgaste é rápido e concentrado na borda externa, que é onde a velocidade relativa é maior.
Aqui, engrossar a chapa ajuda menos do que parece: o problema não é a espessura da face, é a dureza da aresta. É onde a liga passa a mandar mais que a geometria.
Os três degraus de resistência
A escolha não é binária entre “aço comum” e “aço especial”. Existem três degraus, com custos e ganhos diferentes.
| Degrau | O que é | Quando compensa | Custo relativo |
|---|---|---|---|
| 1 · Mais espessura | Aço carbono comum, chapa mais grossa | Material pulverulento, desgaste uniforme e previsível | Baixo |
| 2 · Aço carbono temperado | Mesma chapa, dureza elevada por tratamento | Abrasão moderada, com partícula dura mas não severa | Médio |
| 3 · Hardox 450 na espiral | Chapa de alta dureza, resistente por natureza | Abrasão severa: brita, clínquer, minério, pó de pedra | Alto |
Existe ainda um caminho intermediário que vale conhecer: o reforço localizado de borda. Em vez de fabricar a espiral inteira numa liga cara, aplica-se dureza apenas na aresta externa, que é onde 80% do desgaste acontece. Custa menos que a peça inteira em liga nobre e resolve boa parte dos casos.
A regra prática para subir de degrau é econômica, não técnica: o degrau só se paga se a peça mais barata estiver sendo trocada com frequência suficiente para que a soma das trocas e das paradas supere a diferença de preço. Sem esse histórico, subir degrau é palpite caro.
Quando o Hardox 450 se paga
Chapa de alta dureza custa consideravelmente mais que aço carbono, e nem toda aplicação do setor justifica.
Ela compensa quando três condições aparecem juntas:
- A abrasão é severa — material anguloso e duro, como brita, clínquer ou minério, não apenas pó fino
- A operação é contínua — muitas horas por dia, o que multiplica a exposição
- A parada custa caro — trocar a peça implica parar uma linha, e não só o transportador
Quando falta a terceira, muitas vezes a conta favorece a peça mais barata trocada com mais frequência, desde que a troca aconteça em parada já programada. A comparação completa entre as ligas está no guia sobre aço carbono ou aço inox — e vale lembrar que, neste setor, o inox raramente é a resposta: ele resiste à corrosão, não à abrasão, e a corrosão aqui não é o problema.
O pó é problema de projeto, não de limpeza
Cimento e cal são materiais finos o suficiente para atravessar folgas que nenhum outro produto atravessaria. Isso gera três consequências que precisam ser resolvidas no desenho, não na rotina de manutenção.
- Contaminação de mancal. Pó fino entra na vedação, mistura com a graxa e vira pasta abrasiva. O mancal passa a desgastar por dentro, e a falha vem antes do fim da vida da espiral.
- Vazamento. Toda folga na tampa, na flange ou na passagem do eixo vira ponto de emissão. É perda de produto, sujeira e questão ambiental.
- Empedramento. Cimento e cal reagem com umidade do ar. Material parado numa rosca desligada durante o fim de semana pode endurecer e travar a partida.
Por isso vedação e controle de pó entram no projeto desde o início: tampa com fechamento adequado, vedação na passagem do eixo, e previsão de esvaziamento antes de paradas longas.
Como medir se a liga escolhida está certa
A pergunta “esse aço está aguentando?” só tem resposta com número. Duas medidas simples, tomadas em paradas sucessivas, resolvem:
- Espessura da borda da espiral, com paquímetro, sempre nos mesmos três pontos ao longo do comprimento
- Diâmetro externo, comparado com a medida de projeto
A diferença entre duas medições, dividida pelas horas trabalhadas no intervalo, dá a taxa de desgaste — e é ela, não o valor absoluto, que permite projetar a próxima troca e comparar ligas de forma honesta. O método completo, com os sinais que antecedem a falha, está no guia sobre vida útil do helicoide.
Um detalhe que engana inspeção: o desgaste se concentra na entrada. O material chega com impacto na boca de carga e ainda não está distribuído. Uma espiral pode estar praticamente nova na descarga e crítica no primeiro terço.
Onde a rosca entra na planta
- Alimentação de moinho — material graúdo, impacto alto na entrada
- Descarga de silo de cimento — pó puro, desgaste por polimento e risco de empedramento
- Dosagem em central de concreto — precisão importa tanto quanto resistência, o que puxa passo curto
- Transporte de clínquer — o serviço mais severo do setor, quente e altamente abrasivo
- Filtro de manga e captação de pó — material fino e leve, com exigência de vedação
- Retorno de finos — volume variável, material irregular
O clínquer merece atenção separada: além de abrasivo, ele costuma chegar quente. Temperatura elevada reduz a dureza efetiva do aço e muda o comportamento da liga — é um caso em que a especificação precisa considerar a condição térmica, não só a abrasividade.
Os erros que mais aparecem
- Especificar inox achando que é “aço melhor”. Inox resiste a corrosão, não a atrito. Em brita, o carbono temperado dura mais e custa menos.
- Repetir a especificação da peça anterior. Se a anterior durou pouco, repeti-la garante que a próxima durará o mesmo.
- Subir para Hardox sem medir. Sem taxa de desgaste registrada, não há como saber se o degrau se paga.
- Tratar o pó como limpeza. Vedação é item de projeto; resolver depois custa mancal.
- Aumentar a rotação para recuperar vazão. Numa espiral já desgastada, girar mais rápido acelera o que restou da borda.
O que informar para especificar
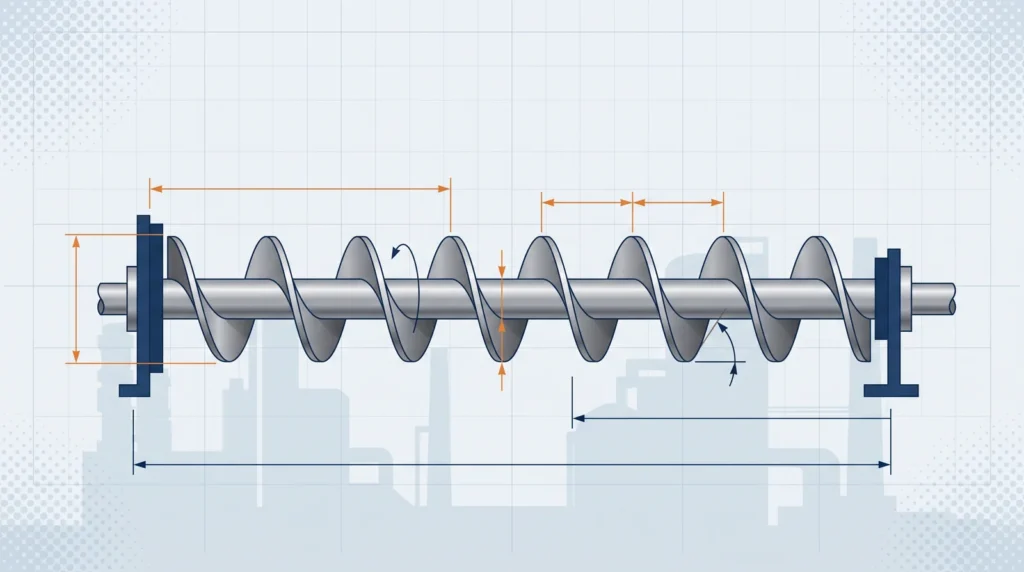
Além das seis medidas básicas, este setor pede quatro informações:
- O material exato e sua granulometria: pó fino e brita graúda são projetos diferentes
- Temperatura de operação, se houver — clínquer e material pós-forno mudam a escolha
- Horas por dia de operação, que definem a exposição real
- Quanto durou a peça anterior e como ela desgastou: é a informação mais valiosa e a que menos aparece
O passo a passo completo está em como fazer orçamento de helicoide sob medida.
Qual aço usar em helicoide para cimento e brita?
Depende do tipo de abrasão, e há três degraus:
- Chapa mais espessa em aço carbono — para pó, como cimento e cal, que desgasta por polimento
- Aço carbono temperado — para abrasão moderada com partícula dura
- Hardox 450 na espiral — para abrasão severa: brita, clínquer, agregado, minério
Inox não entra nessa conta: ele resiste à corrosão, e aqui o problema é atrito.
Quando o Hardox 450 compensa o custo?
Quando as três condições aparecem juntas:
- abrasão severa, com material anguloso e duro
- operação contínua, muitas horas por dia
- parada cara, em que trocar a peça significa parar a linha
Faltando a terceira, a peça mais barata trocada em parada programada costuma sair na frente.
Por que a espiral desgasta primeiro na borda?
Porque é onde a velocidade relativa entre a peça e o material é maior, e onde ela raspa a calha. Três efeitos se somam ali:
- maior velocidade tangencial, no ponto mais distante do centro
- contato com a calha, metal contra metal quando há desalinhamento
- partícula presa entre borda e parede, funcionando como ferramenta de corte
É por isso que o reforço localizado de borda resolve boa parte dos casos por uma fração do custo da liga nobre na peça inteira.
Preciso me preocupar com o pó do cimento no projeto?
Sim, e é o item mais subestimado do setor. Pó fino causa três problemas que a manutenção sozinha não resolve:
- contamina o mancal, virando pasta abrasiva junto com a graxa
- vaza por qualquer folga de tampa, flange ou passagem de eixo
- empedra com a umidade do ar, travando a partida depois de parada longa
Dá para fabricar a espiral de reposição na liga certa?
Sim, e é a oportunidade de corrigir o que a peça anterior errou. Informe o material transportado, as horas de operação e quanto tempo a peça anterior durou — com isso a espessura e a liga são dimensionadas para o seu desgaste, não para uma média. Peça o orçamento pelo formulário.
Sobre o autor
Rex Helicoides é fabricante de helicoides sob medida sediada em Ibiraci – MG, especializada em helicoides sob medida, roscas transportadoras e brocas helicoidais agrícolas. Atende indústrias, produtores rurais e equipamentos de todo o Brasil com fabricação personalizada e sem lote mínimo.
Para cimento, construção civil, mineração e agregados, fabrica espirais em aço carbono, aço carbono temperado e Hardox 450, com chapa de 2,7 mm a 25,4 mm dimensionada à abrasão esperada. Conheça a trajetória da Rex Helicoides, fabricante de helicoides em Ibiraci – MG.